Năng suất robot xếp pallet không nên được đánh giá chỉ bằng vài chuyển động nhanh trong video. Để biết hệ thống có đáp ứng dây chuyền hay không, nhà máy cần thống nhất cách đếm thùng đạt, khoảng thời gian đo và những điều kiện đi kèm. Một con số chu kỳ/phút chưa mô tả đầy đủ sản lượng khi có chờ thùng, đổi pallet hoặc xử lý hàng chưa đạt.
1. Phân biệt chu kỳ gắp với số thùng hoàn thành
Chu kỳ là một lần thực hiện trình tự đã quy định, chẳng hạn lấy hàng, chuyển tới vị trí đặt rồi quay về trạng thái sẵn sàng. Khi đối chiếu tài liệu, cần hỏi nhà cung cấp mốc bắt đầu và kết thúc chu kỳ, số thùng mỗi lần gắp và những thao tác đã được tính trong thời gian đó.
Nếu một chu kỳ đặt một thùng, số chu kỳ hoàn tất và số thùng được đặt có thể tương ứng. Nếu cấu hình được thiết kế để gắp nhiều thùng, phải đếm số thùng thực tế của từng lần đặt; không mặc định số thùng mỗi chu kỳ luôn cố định. Khả năng gắp nhóm cần được xác nhận theo đầu gắp, tải, bao bì và sơ đồ xếp.
Các hãng cũng gắn công bố tốc độ với điều kiện cụ thể. Ví dụ, trang IRB 460 của ABB nêu tốc độ chu kỳ kèm mức tải. Đây là ví dụ về cách đọc điều kiện công bố, không phải thông số hay cam kết áp dụng cho robot VnRobotics.
2. Thống nhất hai cách đo phục vụ hai câu hỏi khác nhau
Đo chu kỳ trong điều kiện đã chuẩn bị đủ
Phép đo này giúp xem trình tự gắp và đặt hoạt động thế nào với thùng, đầu gắp, quỹ đạo và vị trí pallet đã chọn. Cần ghi rõ thùng luôn sẵn tại điểm gắp hay không, đang xếp lớp nào và đo bao nhiêu chu kỳ. Kết quả của một vị trí thuận lợi chưa đại diện cho mọi góc đặt và mọi chiều cao của pallet.
Đo đầu ra trong toàn khoảng quan sát
Phép đo này trả lời hệ thống đã tạo ra bao nhiêu thùng đạt trong thời gian được thống nhất. Nếu phạm vi đánh giá bao gồm thay pallet hoặc chờ hàng, các khoảng đó phải nằm trong thời gian đo. Nếu chỉ thử một phần công việc, cần ghi tên phạm vi đúng như vậy và nêu những công đoạn chưa được kiểm chứng.
Cách tính đầu ra trung bình: số thùng đạt yêu cầu được tính một lần ÷ tổng số phút thuộc khoảng quan sát. Muốn trình bày theo giờ, nhân kết quả theo phút với 60; không dùng phép đổi đơn vị này để khẳng định hệ thống đã chạy ổn định đủ một giờ hay một ca.
3. Chốt bộ mẫu và điều kiện trước khi bấm giờ
Bộ mẫu nên phản ánh các mã hàng dự kiến sử dụng: kích thước thùng, khối lượng, kiểu đóng nắp và trạng thái bề mặt. Nếu chỉ có mẫu thay thế, hãy ghi điểm khác biệt với hàng sản xuất. Trước khi thử, các bên cần xác định trường hợp nào đã được kiểm tra và trường hợp nào còn phải bổ sung.
- Ghi mã hàng, số lượng mẫu, mã pallet và sơ đồ xếp đang chọn.
- Ghi đầu gắp, chương trình, vị trí cấp thùng và số vị trí pallet trong cấu hình thử.
- Thống nhất trạng thái đầu vào: thùng rời, đã gom nhóm hay luồng hàng xen kẽ.
- Xác định có bao gồm cấp pallet rỗng, lấy pallet đầy hoặc đặt tấm ngăn lớp hay không.
- Ghi mốc thời gian, người ghi nhận và tiêu chí thùng hoặc pallet đạt yêu cầu.
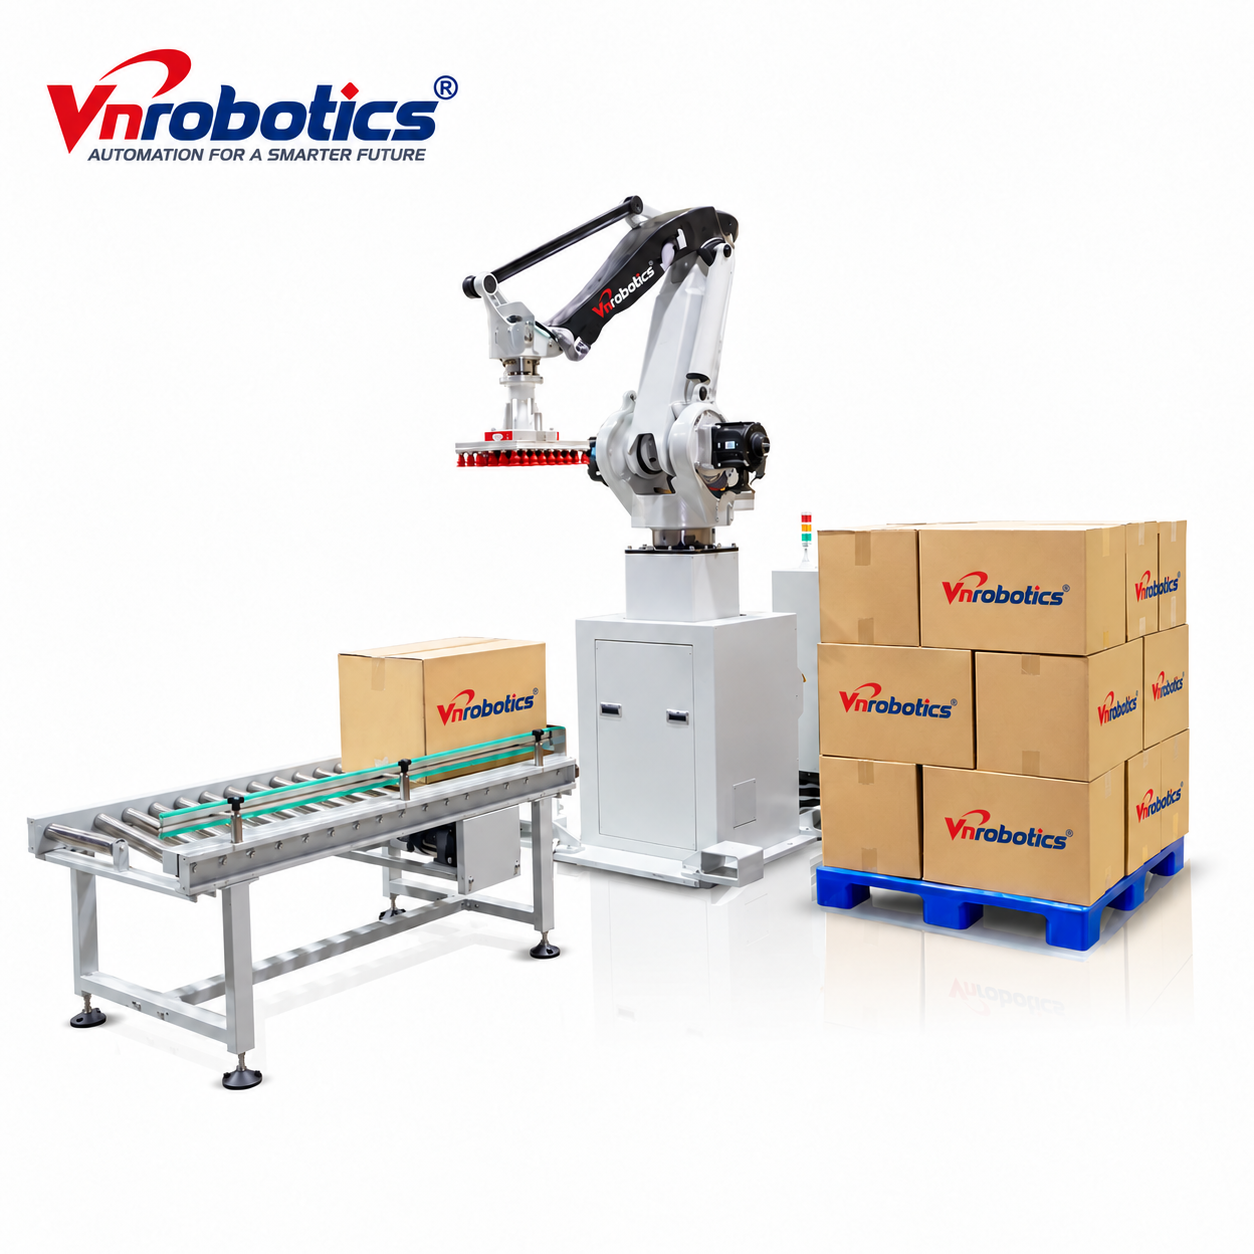
Có thể tham khảo robot xếp hàng VNR-2000-50 để trao đổi cấu hình với VnRobotics. Thông số trên trang sản phẩm cần được đối chiếu với ứng dụng cụ thể; kết quả chạy thử phải gắn với chính thùng hàng và bố trí đã kiểm chứng.
4. Ghi thời gian chờ để biết kết quả bị giới hạn ở đâu
Chỉ ghi một tổng sản lượng sẽ khó giải thích vì sao kết quả thay đổi giữa các lần thử. Nên có nhật ký ngắn theo thời điểm, hiện tượng và thời gian. Mục đích là nhận diện điều kiện ảnh hưởng, sau đó để kỹ thuật kiểm tra nguyên nhân; không kết luận ngay rằng mọi lần dừng đều do robot.
| Nhóm ghi nhận | Dữ liệu nên lưu |
|---|---|
| Chờ thùng tại điểm gắp | Thời điểm thiếu hàng, tình trạng máy phía trước và cách cấp thùng |
| Chờ đủ nhóm hàng | Số thùng chờ, cách gom nhóm và điều kiện cho phép gắp |
| Chuyển hoặc thay pallet | Mốc pallet đầy, lấy ra, cấp rỗng và sẵn sàng cho lượt tiếp |
| Dừng để kiểm tra | Hiện tượng, mã hàng, mã cảnh báo nếu có và cách xử lý được ghi nhận |
| Thùng cần làm lại | Số thùng, lỗi quan sát và lần thử sau điều chỉnh |
Nếu muốn xem thời gian riêng của từng nhóm, cần quy định cách xử lý những sự kiện xảy ra đồng thời để tránh cộng trùng. Giữ cả thời gian tổng của phép thử và nhật ký sự kiện, thay vì tự trừ thời gian bất lợi rồi dùng phần còn lại làm kết quả duy nhất.
5. Kiểm tra cả pallet hoàn chỉnh và chất lượng đặt thùng
Đánh giá năng suất robot xếp pallet cần đi cùng tiêu chí chất lượng. Thùng đã được robot chuyển tới chưa đủ để coi là đầu ra đạt nếu còn sai hướng, sai vị trí hoặc cần chỉnh lại. Hai bên nên thống nhất cách kiểm tra từng lớp và pallet hoàn thành, cùng cách ghi nhận thùng phải xử lý lại.
Nên theo dõi một chuỗi có các vị trí đặt khác nhau, từ lớp đầu tới lớp trên trong phạm vi cấu hình thử. Bài kiểm tra sơ đồ xếp pallet khi đổi thùng giúp chuẩn bị các dữ liệu liên quan đến hướng đặt, số lớp và bao bì. Việc chạy thử không được thực hiện bằng cách bỏ qua chức năng bảo vệ hoặc đưa người vào vùng chuyển động để chỉnh hàng.
6. Biên bản nên kết luận theo phạm vi đã thử
Một bản ghi có ích nên gồm bộ mẫu, cấu hình, thời gian quan sát, số chu kỳ, số thùng đạt, số thùng cần làm lại, các khoảng chờ và điểm chưa kiểm chứng. Nếu thay chương trình hoặc đầu gắp giữa chừng, hãy tách kết quả trước và sau thay đổi để còn đối chiếu được.
Có thể lấy kết quả vài phút nhân lên thành sản lượng cả ca không?
Có thể quy đổi đơn vị để tham khảo, nhưng cần ghi rõ đó là quy đổi từ khoảng đo ngắn. Dự kiến sản lượng ca còn phải xét điều kiện cấp hàng, thay pallet, đổi mã và những khoảng dừng thuộc phạm vi vận hành thực tế.
Thử lại sau điều chỉnh nên so sánh thế nào?
Dùng cùng bộ mẫu và cách tính, ghi rõ yếu tố đã thay đổi. Khi điều kiện không còn giống nhau, cần mô tả sự khác biệt trước khi kết luận kết quả tốt hơn hoặc kém hơn.
Để thống nhất phương án đo năng suất robot xếp pallet, liên hệ VnRobotics qua 0981 298 866 hoặc sale@stcmachine.com. Hãy gửi thùng mẫu, sơ đồ xếp và luồng hàng dự kiến để trao đổi cấu hình cùng kế hoạch chạy thử phù hợp.